
 中文简体

Hogyan illessze az automata konzervgépet fém csomagolóanyagaihoz
Sep 11, 2026
Egy tipikus gyártási napon reggel 9 órakor leállt a 380 doboz/perc sebességgel futó befőzési sor, mert a kétrészes doboztest acél hirtelen 0,02 mm-rel eltért. Nem az automata befőzőgép volt az a darab, ami eltört. Az anyag kívül esett a gép befogási tűrésén. Az eredmény 40 perces állásidő és 1900 elutasított shell volt, mielőtt a kezelő visszaállította a paramétereket.
A konklúzió egyszerű: egy automata konzervgép csak olyan jól teljesít, mint a körülötte lévő anyagok és folyamatok összehangolása. Ha egy gépet értékel, az első feladat nem a sebességszámok összehasonlítása. Az első feladata annak meghatározása, hogy a fémanyag, a bevonat és a tűrések hogyan fognak kölcsönhatásba lépni a géppel.
Az, hogy valójában milyen automata konzervipari gép teljesítménye függ
A fémcsomagoló környezetben működő automata konzervgép három fő funkciót lát el: formázást, összeillesztést és lezárást. A háromrészes dobozoknál a gép hengerelt lapot vagy tekercset doboztest acélból táplál be, kialakítja a testet, meghegeszti az oldalvarratot, és mindkét végét karimázza. A kétrészes dobozoknál a gép bevonatos tekercsből húz egy csészét, majd formára préseli. A gép adagolórendszerét, szerszámait és érzékelőit a méretspecifikációk alapján tervezték.
Ez azt jelenti, hogy a tényleges teljesítmény attól függ, hogy az anyag mennyire pontosan illeszkedik a gép tervezési ablakához. Ha az acéltekercs túl kemény, az alakítóhengerek megcsúszhatnak. Ha a bevonat túl vastag, a hegesztési hőmérsékletet módosítani kell. Ha a felületen van egy meghatározott nyomatregisztráció, akkor a gép látórendszerének következetesen látnia kell azt.
A háromrészes vonalon az anyag általában egy bevonatos lemez vagy tekercs, amelyet hosszra vágnak. Ezután az automata befőzőgép kialakítja a testhengert és hegeszti a varratokat. A hegesztés a legérzékenyebb rész. Az ónbevonat vastagságának kisebb változtatása 3-5 százalékkal változtathatja meg a hegesztőáram-igényt, ami a kezelőt a gép beállítására kényszeríti. Ha a beállítást műszakonként többször megismétlik, a gép teljes effektív teljesítménye gyorsabban esik le, mint az adattáblán szereplő névleges érték sugallja.
A gyakorlatban a legtöbb csomagolóanyag-gyártó sokkal később látja ezeket a problémákat, mint azt várják. A vonal, amelyen egyszínű doboztest acél futott, jónak tűnhet, amíg nem vált át többszínű nyomtatott tekercsre. Az automata befőzőgép helyzetérzékelői a sötétebb vagy világosabb szubsztrátumot különböző referenciapontként érzékelik, és minden további művelet eltolódik. Ez az a hely, ahol a dobozacél kiválasztása gépválasztási kérdéssé válik, nem csak beszerzési kérdéssé.
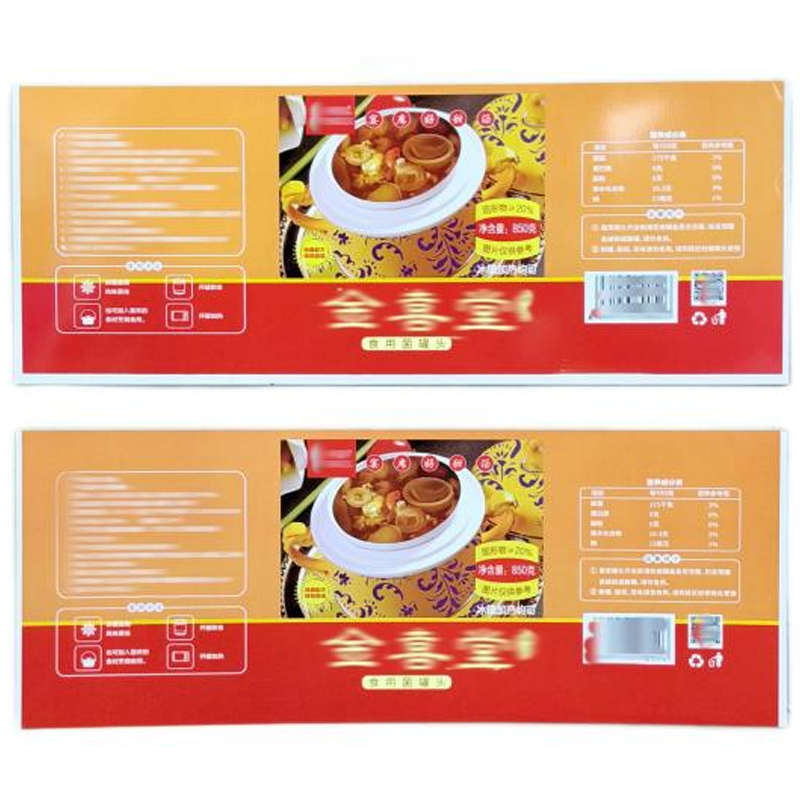 Többszínű nyomtatott háromrészes doboztest acél csomagoláshoz Ez az ónozott vagy laminált acél többszínű nyomtatást tesz lehetővé 1,1-11,2 g/m² ónbevonattal és ±0,01 mm vastagságtűréssel. Egyenletes felülete segít megelőzni az érzékelő eltolódását az automatikus befőzési vonalakban. Termék megtekintése →
Az alábbiakban kibővítjük a tűrésdimenziót.
Anyagtűrés: az automata konzervipari gép hatékonyságának csendes mozgatója
Ha összehasonlítja az automata konzervgépeket, a szakirodalom gyakran kiemeli a ciklusidőt és az átállás jellemzőit. A legköltségesebb meghibásodásokat azonban általában az anyagtűrés elsodródása okozza. Például, ha egy beszállító 0,29 mm-es bádogtekercset szállít a megadott 0,28 mm helyett, a karosszéria-alakító állomás még kezelheti azt. De ha a vastagság ugyanazon a tekercs mentén változik, a hegesztőáram instabillá válik. A gép gyenge varratokat kezd készíteni, és a minőségellenőrző csapat nem tudja elkülöníteni, hogy a gépben, a tekercsben vagy a kezelőben van-e a probléma.
Az alábbi táblázat a tipikus tolerancia-elvárásokat mutatja be egy modern automata befőzőgépen használt anyagokkal szemben.
| Anyag paraméter | Tipikus munkaablak | Hatás túllépéskor |
|---|---|---|
| Vastagság | 0,18-0,30 mm | Elakadások és inkonzisztens hegesztési varratok adagolása |
| Bevonat súlya | 2,8-5,6 g/m2 | Rossz korrózióállóság vagy hámlás |
| Keménység | 52-62 HRC | Visszaugrás és torz doboztestek |
A bevonat tömege egy másik változó, amely befolyásolja a tömítést és az oldalvarrat hegesztését. Rövid eltarthatósági idejű élelmiszertermékeknél 2,8 g/m2-es bevonat elfogadható. Az olyan agresszív élelmiszerek esetében, mint a paradicsom, a vas oldódási sebessége aggodalomra ad okot. Az egyik bevonattömegre beállított automata konzervgép nem alkalmazkodik automatikusan a másikhoz váltás nélkül. Ez a rejtett állásidő gyakori forrása.
A fedélre ugyanez az elv érvényes. Egy enyhe sorjával vágott EOE-anyag nem befolyásolja a lassú kézi zsinórt, de egy automata konzervgép 600 doboz/perc sebességgel ezt a sorját adagolási hibaként érzékeli. Az eredmény hamis lekvár vagy sérült fedél. Éppen ezért a megbízható EOE anyag kiválasztása ugyanolyan fontos, mint a gépmárka kiválasztása.
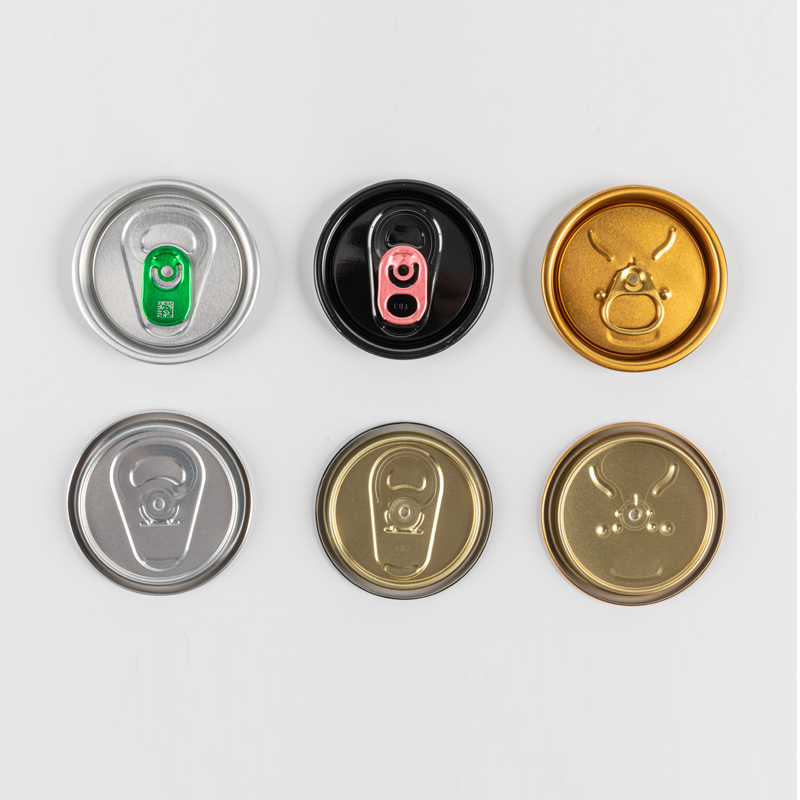 EOE italkészlet testreszabható bevonattal és végtípusokkal Ez a gyümölcslé és sör elkészítésére alkalmas EOE készlet többféle végtípust és testreszabási lehetőséget támogat. A tiszta vágás csökkenti a hamis elakadásokat és a sérült fedőket a nagy sebességű befőzési műveleteknél. Termék megtekintése →
A tűréshatárok megadásával csökkenti ezeknek a kicsi, de költséges megszakításoknak a kockázatát.
Automata befőzőgép kiválasztása a termékösszetételhez
Az Ön termékösszetétele határozza meg, hogy a gép mely jellemzői számítanak valójában. Egy olyan üzemnek, amely csak kétrészes italosdobozokat állít elő, más igények vannak, mint egy olyan üzemnek, amely sok kis sorozatban készít három darabból álló élelmiszeres dobozokat.
- Kétrészes vonalak: nagy sebesség, alacsony anyagfelhasználás, de korlátozott testforma-rugalmasság.
- Háromrészes vonalak: különböző átmérőben és magasságban futhatnak, de az oldalvarrat-hegesztéshez pontos anyag és bevonat szükséges.
- Többszínű nyomtatott testek: megköveteli, hogy az automata befőzőgép regisztrációs rendszere kompatibilis legyen a nyomtatott ismétlési hosszral.
Mivel a nyomtatási és bevonatréteget a doboz kialakítása előtt alkalmazzák, a gép teljesítménye a bevonat minőségétől függ. Egységes bevonat, amelyet a tekercs bevonatsor csökkenti a súrlódási ingadozást és javítja a hegesztési varrat konzisztenciáját.
Az anyagon túl magának a berendezésnek meg kell felelnie a tervezett vonalsebességnek és a jövőbeni bővítésnek. Egy kis teljesítményű gép 150 dobozt képes kezelni percenként, míg egy nagy nyomtávú gépsor meghaladhatja a 800-at. A döntést a tényleges éves mennyiség, nem pedig a gép maximális elméleti sebessége alapján kell meghozni.
A sebesség nem semleges paraméter. Ha a sorsebességet 500 doboz/perc fölé emeli, a lapadagolás dinamikusabbá válik. A szíjfeszítésnek, a vákuumcsészéknek és az alakító préseknek mind gyorsabb ritmusban kell működniük. Ha a dobozacél egyenletes keménységű és stabil bevonattal rendelkezik, akkor ez a nagy sebesség lehetséges. Ha az anyag enyhe eltéréseket mutat, a gép vagy több selejtet termel, vagy le kell lassítania a minőség megőrzése érdekében. Ezért a tényleges sebességet a bemeneti anyag minősége korlátozza.
 Berendezés támogatás a befőzési vonal stabilitásához Ez a berendezéseket gyártó cég gépekkel és iparági ismeretekkel rendelkezik. Az egységes bemeneti anyagokkal rendszereik nagyobb sebesség mellett is megőrzik a teljesítményt, csökkentve a selejteket és biztosítva a kiszámítható működést. Termék megtekintése →
Ha kombinálja a megfelelő bevonatot, a megfelelő dobozacélt és a megfelelő felszerelést, akkor kiszámíthatóan működő rendszert kap.
Átállás és karbantartás: ahol megjelennek a rejtett költségek
Az átállás a meghibásodások után a második legnagyobb kiesési forrás. Egy automata konzervgépen az átállás magában foglalja az alakítószerszámok cseréjét, a varrathegesztési paraméterek visszaállítását és az új tekercs betöltését. Ha a vonal több termékméretet is tartalmaz, meg kell becsülnie, hogy egy-egy módosítás hány percet vesz igénybe.
- Távolítsa el és tisztítsa meg a korábbi szerszámokat; A teljes idő meghaladhatja a 20 percet régebbi gépeken.
- Hangolja át a hegesztőgépet az új acélvastagságra; egy tapasztalt kezelőnek 10-15 percre van szüksége.
- Adja meg és regisztrálja az új tekercset; ez további 5 percig tarthat.
Ezek az idők költségvetési tételekké válnak. Egy gyorsan cserélhető szerszámmal rendelkező gép 15 százalékkal többe kerülhet előre, de ennél többet takarít meg egy év alatt. Ugyanez a logika vonatkozik a minőségellenőrzésekre is. Egy szigorú minőség-ellenőrzési folyamat a beérkező anyagvizsgálat során sok ilyen átállási meglepetést megelőz.
A karbantartás nem egyszerűen kenésről vagy szíjcseréről szól. A rosszul beállított formával működő automata befőzőgép fokozatosan elhasználja a matricákat. Ez a kopás a dobozok méretbeli eltolódásaként jelenik meg, és a minőségügyi csapat egyre több olyan dobozt észlel, amelyek nem felelnek meg a mikrométeres ellenőrzésen. Ha robusztus anyagellenőrzési folyamattal rendelkezik, mindig különbséget tud tenni a szerszámkopás és a beérkező anyagváltozások között. Enélkül a karbantartó csapat kicserélheti a tökéletesen jó szerszámokat.
Egyszerű módszer az automata konzervipari gép beruházások értékelésére
Az automata befőzőgép értékelését az anyagspecifikációval kell kezdeni, nem a gépprospektussal. Jegyezze fel a tényleges vastagságtartományt, a bevonat tömegét és a felületi minőséget minden olyan termékhez, amelyet futtatni szeretne. Ezután kérje meg a berendezés szállítóját, hogy bizonyítsa be, hogy a gép adagoló-, alakító- és érzékelőrendszerei képesek kezelni a meglévő bejövő tekercs tűrését.
Amikor meghív egy berendezés beszállítóját, kérje meg, hogy hozzon mintát az anyagából, vagy kérje meg, hogy futtasson egy próbaverziót a saját gépén. A kísérletnek három esetet kell magában foglalnia: az átlagos anyag, a legszigorúbb tűréshatár és a jelenlegi beszállítójától kapott legrosszabb eset. Ha a gép mindhárom esetben elfogadható konzervdobozokat tud előállítani, akkor valós működési fedezete van. Ha csak az átlagos anyagot tudja kezelni, akkor olyan gépet vásárol, amely normál termelési ingadozások során meghibásodik.
Az automata konzervgép csak annyira stabil, mint a sor leggyengébb bemenete. Ha beszállítója stabil teljesítményt tud felmutatni jelenlegi anyagaival, akkor megbízható partnert talált. Ha csak a saját referenciaanyagukkal tudják bizonyítani a teljesítményt, akkor Ön vállalja a műszaki kockázatot, amely később megjelenik a gyártási jelentésében.
Kezdje azzal, amit valójában feldolgoz, és a gépi döntés sokkal könnyebbé válik.


- Address: No. 11 Zhenxing Road, Hangzhou Bay Shangyu Gazdasági és Technológiai Fejlesztési Terület, Zhejiang, Kína
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

